
www.foodpackautomation.it
17
'26
Written on Modified on
La visione artificiale consente controllo submicrometrico e tracciabilità
Bertram Elektrotechnik utilizza MVTec HALCON in una linea automatizzata per ancore di elettrovalvole.
www.mvtec.com
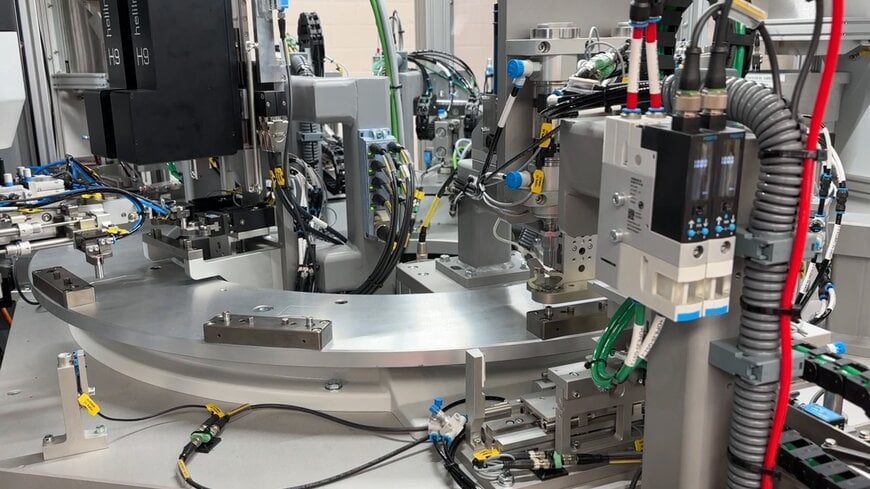
Bertram Elektrotechnik GmbH ha sviluppato un sistema completamente automatizzato per la produzione di ancore per elettrovalvole che riunisce montaggio, controllo e confezionamento in un unico processo. Il software di visione artificiale MVTec HALCON supporta tutte le fasi, dalla lettura dei codici a barre ai controlli di posizione e presenza, fino all'ispezione qualità 3D finale. Fondata nel 1949 e con sede in Germania, l'azienda opera nei settori dell'automazione, della costruzione di quadri elettrici e della visione artificiale, concentrandosi sulle macchine speciali, in particolare sulle macchine di montaggio automatizzate con tecnologia di controllo integrata. Bertram ha ricevuto l'incarico da un cliente del settore dell'impiantistica, che in precedenza produceva le ancore su una macchina di montaggio separata e più lenta, con un controllo visivo manuale eseguito solo a campione. L'obiettivo era aumentare la capacità e migliorare in modo significativo il controllo qualità.
Montaggio su una tavola rotante
Ogni ancora misura circa 8-9 mm di diametro e 20-25 mm di altezza ed è composta da sei elementi: un pezzo grezzo, un piccolo inserto di tenuta, una piccola molla, un rivetto, una molla grande e un grande inserto di tenuta. Il sistema lavora su due corsie e produce due ancore per ciclo in circa sette secondi, ovvero un'ancora circa ogni 3,5 secondi. Un robot SCARA preleva i pezzi grezzi dal vassoio e li posiziona su una tavola rotante a indexaggio, che li fa avanzare attraverso le stazioni di lavoro in cui vengono montati i piccoli inserti di tenuta, le piccole molle e i rivetti. Viene quindi verificata la presenza del rivetto, seguita dal montaggio e dal controllo della molla grande. Nell'ultima stazione di montaggio, i grandi inserti di tenuta vengono inseriti in una boccola di piantaggio lubrificata e pressati con un punzone di montaggio. Un secondo robot SCARA trasferisce poi le ancore alla stazione di ispezione ottica. I pezzi non conformi vengono espulsi attraverso un cassetto separato, mentre quelli conformi vengono inseriti in blister e convogliati fuori dal sistema in pile da quattro. Secondo Jendrik Bertram, amministratore delegato, la combinazione di componenti molto piccoli, inserti di tenuta e molle delicati, montaggio preciso e tempo ciclo ridotto non sarebbe economicamente sostenibile senza la visione artificiale.
Controllo submicrometrico
Il controllo qualità utilizza due interferometri a luce bianca Heliotis. Un modulo di presa e rotazione ruota ogni ancora di 180 gradi in modo da poter ispezionare entrambi i lati. Il sistema verifica la profondità di piantaggio degli inserti di tenuta, la precisione dimensionale delle ancore e la finitura superficiale degli inserti di tenuta, con precisioni nel campo submicrometrico. Jendrik Bertram spiega che i sensori convenzionali non sono sufficienti, poiché la precisione dimensionale e i difetti superficiali devono essere controllati su due materiali diversi, acciaio e gomma, sull'intera superficie, senza contatto, su entrambi i lati ed entro il tempo ciclo. La tecnologia consente inoltre un controllo al 100%, valori di misura tracciabili e la visualizzazione delle tipologie di difetto, a supporto del rilevamento dei difetti di serie e dell'analisi delle tendenze.
Una piattaforma software per più compiti
HALCON svolge tre compiti chiave nel sistema: legge i codici a barre sui vassoi per la tracciabilità dei componenti, verifica posizione e presenza dei componenti nelle stazioni di montaggio tramite Shape Matching ed esegue l'ispezione ottica finale. Durante questa ispezione, i dati di altezza 3D dei due sensori Heliotis vengono analizzati direttamente in HALCON. Gli operatori 3D consentono di selezionare i punti 3D rilevanti, segmentare modelli di oggetti, calcolare distanze, unire dati 3D ed eseguire trasformazioni di coordinate. La maggior parte dei controlli, tra cui profondità di piantaggio, precisione dimensionale e caratteristiche superficiali, viene eseguita direttamente sui dati 3D. Bertram crea i compiti di visione in HDevelop, l'ambiente di sviluppo integrato di MVTec, e li integra nell'ambiente di runtime. La comunicazione con il PLC Siemens avviene tramite OPC UA, con l'interfaccia generata automaticamente dai parametri di procedura dei job HALCON. Acquisizione delle immagini, valutazione e risposta al PLC sono sincronizzate con la tavola rotante. Secondo Jan Gärtner, HALCON Product Manager di MVTec, l'applicazione dimostra come un software standard possa coprire identificazione, determinazione della posizione, controllo di presenza, misura 3D e ispezione delle superfici in un unico sistema.
Risultati in produzione
Il sistema è stato messo in funzione presso il cliente finale ed è stato successivamente esteso ad altre varianti di prodotto. La capacità produttiva è aumentata e il controllo qualità è migliorato: il sistema lavora nel tempo ciclo richiesto e consente un controllo in linea tracciabile al 100%. Jendrik Bertram prevede che la visione artificiale continuerà ad acquisire importanza nella costruzione di macchine speciali, man mano che i compiti diventano più complessi, aumenta il numero di varianti e i clienti si aspettano sempre più un controllo completo direttamente sulla linea di produzione.
Contesto aggiuntivo:
Questa sezione illustra i principi generali dell'interferometria a luce bianca non inclusi nel comunicato stampa originale.
Un interferometro a luce bianca divide la luce di una sorgente a banda larga in due fasci: uno viene riflesso da uno specchio di riferimento e l'altro dalla superficie da misurare. Quando i due fasci vengono ricombinati, le frange di interferenza compaiono solo dove i due percorsi ottici coincidono con grande precisione, poiché la luce bianca ha una lunghezza di coerenza molto breve.
Variando la distanza tra il sensore e la superficie e registrando, per ogni pixel, il punto in cui compaiono le frange, lo strumento costruisce una mappa delle altezze della superficie. In questo modo è possibile misurare senza contatto differenze di altezza molto piccole, il che rende il metodo adatto al controllo di piccole caratteristiche come le profondità di piantaggio e la finitura superficiale su componenti delicati.
Editato dal giornalista industriale Lekshman Ramdas, con l'assistenza dell'IA.
www.mvtec.com
