www.foodpackautomation.it
09
'26
Written on Modified on
Integrazione di Linee Automatizzate di Confezionamento Sottovuoto
ULMA Packaging unisce la tecnologia FLOW-VAC e Line Controller alle macchine SUPERVAC per automatizzare la formazione delle buste ed eliminare i colli di bottiglia.
www.ulmapackaging.com
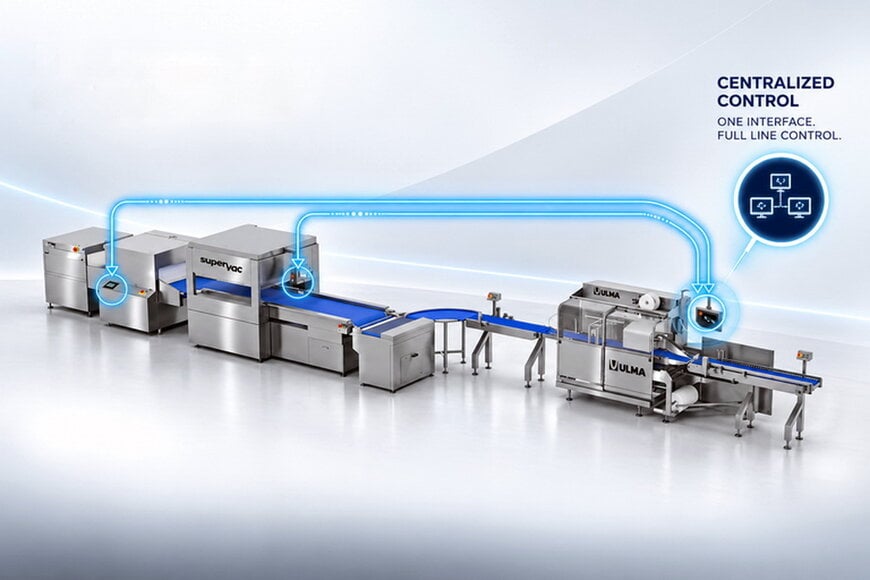
Le aziende del settore alimentare affrontano costanti colli di bottiglia e un elevato impiego di manodopera quando si trovano a dosare, imbustare e sigillare manualmente prodotti alimentari freschi dalle dimensioni variabili. ULMA Packaging risolve queste inefficienze operative combinando la macchina FLOW-VAC FV 35 e l'architettura Line Controller con i sistemi a campana di SUPERVAC, offrendo una soluzione automatizzata progettata per gli ambienti di confezionamento primario.
Sfide Ingegneristiche e Meccanica di Formazione Automatica delle Buste
Le tradizionali operazioni di confezionamento sottovuoto per prodotti a lunghezza variabile, come tagli anatomici di carne fresca, blocchi di formaggio o pollame, dipendono comunemente da buste termoretraibili preformate. Questo approccio presenta due criticità principali: il frequente intervento manuale degli operatori, che devono selezionare e gestire diversi formati di buste, e la contaminazione della saldatura causata dal contatto dei liquidi del prodotto con l'apertura della busta durante il caricamento manuale.
Il sistema FV 35 automatizza questa fase formando una busta termoretraibile su misura direttamente attorno a ogni singolo prodotto a partire da una singola bobina di film barriera. Poiché l'avanzamento continuo del film corrisponde all'esatta lunghezza di ciascun articolo in transito, il meccanismo riduce al minimo il consumo complessivo di materiale ed elimina la gestione a magazzino di molteplici formati pretagliati. Allo stesso tempo, la sequenza di formazione della busta con alimentazione dal basso protegge le zone di saldatura longitudinale e trasversale dal contatto con i liquidi del prodotto, prevenendo micro-perdite e riducendo il rischio di fallimento del vuoto nelle confezioni finite prima dell'ingresso nella camera di evacuazione.
Architettura di Linea Centralizzata e Controllo Operativo
Dopo la formazione e il caricamento automatico delle confezioni, i prodotti passano ai sistemi a campana SUPERVAC integrati per l'evacuazione dell'aria e la saldatura finale. La gestione di linee di confezionamento complesse composte da macchinari di produttori diversi comporta spesso una perdita di efficienza generale degli impianti (OEE), a causa di interfacce disconnesse e cambi formato non coordinati.
Per superare queste barriere di integrazione, il controllo dell'intera linea viene convogliato nel Line Controller di ULMA tramite un'unica interfaccia uomo-macchina (HMI). Gli operatori gestiscono i lotti di produzione attraverso ricette centralizzate collegate direttamente ai codici SKU dello stabilimento. La selezione di un codice SKU distribuisce automaticamente i parametri operativi impostati a tutte le sotto-ricette, sia per le unità di formatura ULMA sia per le camere a vuoto SUPERVAC contemporaneamente, riducendo i tempi di fermo macchina durante i cambi formato.
La visibilità diagnostica remota su tutta la linea è garantita dai protocolli VNC (Virtual Network Computing) integrati nell'interfaccia di controllo. Gli operatori possono visualizzare e gestire i terminali delle singole macchine direttamente dal pannello principale, verificando lo stato di funzionamento, resettando gli allarmi locali e monitorando i punti di trasferimento lungo l'intera cella di confezionamento.
Acquisizione Dati, Diagnostica e Ottimizzazione dell'OEE
L'analisi dei processi all'interno del controllore di linea è gestita dall'applicativo OEE Booster. Il software registra variazioni di stato, codici di arresto, cadenza della linea e conteggi degli scarti direttamente dai PLC dei singoli macchinari collegati, individuando con precisione le cause delle perdite di rendimento.
Separando i dati generali di disponibilità della linea dalle cause specifiche di fermo delle singole macchine, i responsabili di manutenzione possono determinare se i cali di produttività siano dovuti a interruzioni a monte nella formatura delle buste, a errori di sincronizzazione nei trasferimenti o ai cicli delle pompe da vuoto. I registri di tracciabilità e i parametri diagnostici vengono compilati automaticamente in report prestazionali in formato PDF, agevolando l'analisi delle cause primarie e la pianificazione della manutenzione preventiva.
Contesto Aggiuntivo
Questa sezione descrive specifiche tecniche e parametri di confronto competitivo non inclusi nel comunicato stampa originale.
Nel settore del confezionamento industriale sottovuoto di proteine fresche, i produttori scelgono tipicamente tra tre architetture principali: caricamento manuale in buste termoretraibili barriera preformate, confezionamento per termoformatura a imbutitura profonda o confezionamento flow-pack orizzontale automatizzato con camere di vuoto a valle.
Le linee tradizionali basate su buste preformate comportano costi elevati di materiale per confezione e sono fortemente vincolate dalla velocità manuale degli operatori, stabilizzandosi spesso tra 15 e 30 confezioni al minuto in base al personale impiegato. Le termoformatrici assicurano cadenze elevate e processi automatizzati, ma presentano una flessibilità ridotta quando si lavorano prodotti con marcate variazioni di lunghezza e profilo, richiedendo onerosi cambi di formato e attrezzaggio stampi.
Le configurazioni FLOW-VAC si inseriscono come soluzione ingegneristica intermedia. Utilizzando film barriera termoretraibile in bobina continua per formare l'involucro tubolare attorno a prodotti irregolari, i produttori riducono il costo unitario del film rispetto alle buste preformate, garantendo al contempo flessibilità operativa tra profili differenti senza necessità di cambi meccanici. Le soluzioni di riferimento del settore per i sistemi combinati flow-pack e vuoto si collegano di norma a macchine a nastro continuo ad alta capacità, dove nastri di alimentazione sincronizzati trasferiscono le confezioni direttamente in camere che operano a livelli di vuoto residuo inferiori a 5 mbar. L'integrazione delle comunicazioni di macchina mediante protocolli Industrial Ethernet e architetture di teleassistenza rende queste celle conformi agli standard operativi PackML (Packaging Machine Language) e ai modelli di controllo batch ISA-88, ottimizzando la disponibilità delle linee negli impianti di lavorazione ad alto volume.
A cura di Evgeny Churilov, Induportals Media - Adattato da AI.
www.ulmapackaging.it
